在工业制造与日常生活中,橡胶制品无处不在。从汽车引擎盖下的减震垫,到医疗器械上的密封圈,再到智能穿戴设备里的防水硅胶件,这些形状各异、功能多样的产品通常被称为“橡胶杂件”。当标准件无法满足特定装配需求时,开模定制便成为唯一的选择。本文将系统性地解析橡胶杂件开模定制的全流程,重点探讨橡胶异形件的加工难点、硅胶制品的选材逻辑,以及如何通过合理的模具设计实现高效量产。
一、橡胶杂件与异形件的界定
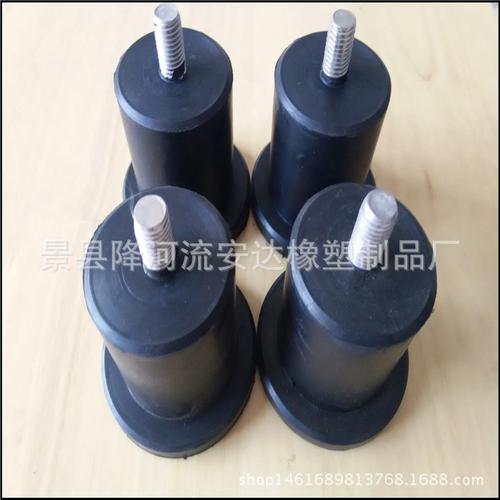
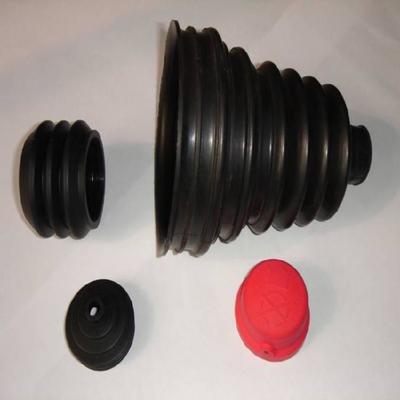
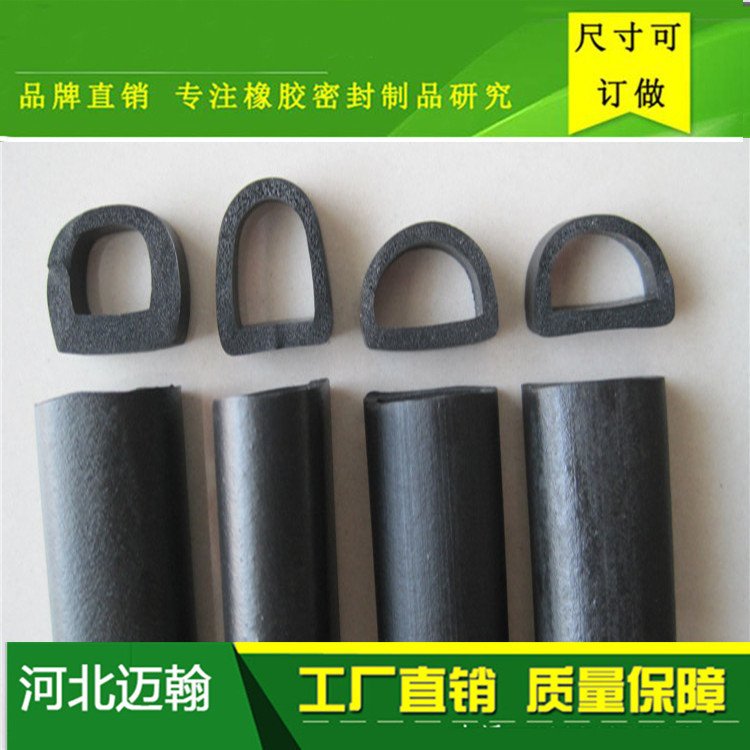
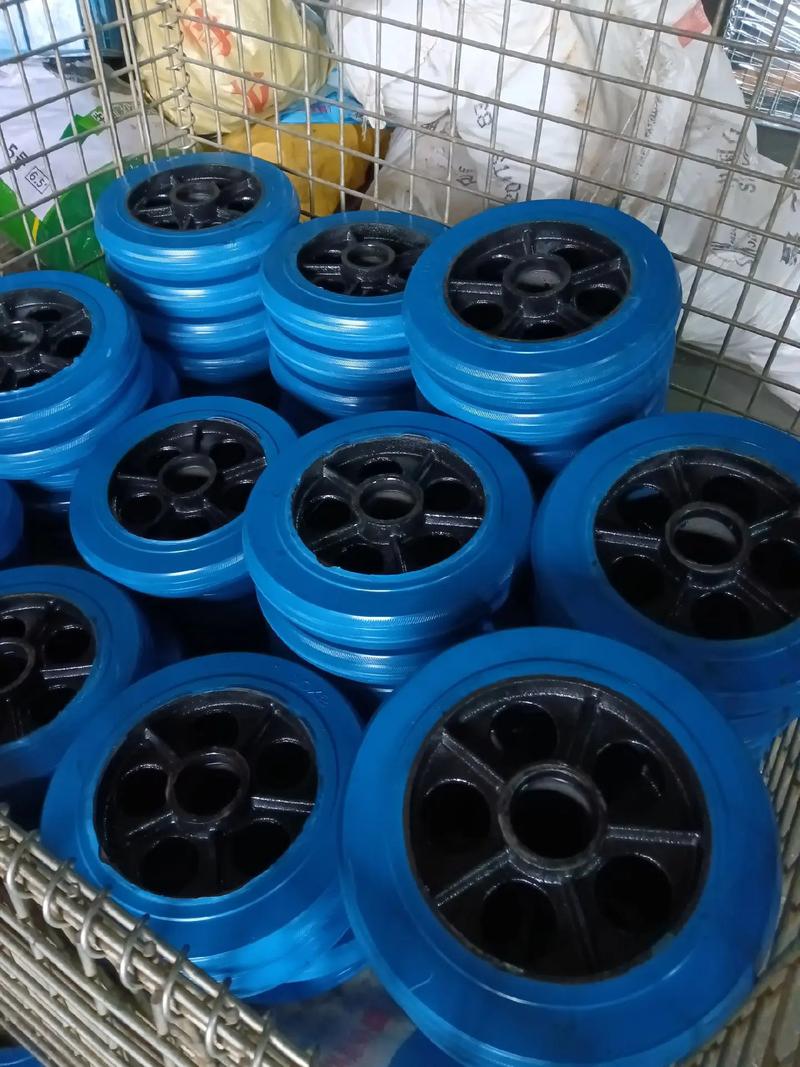
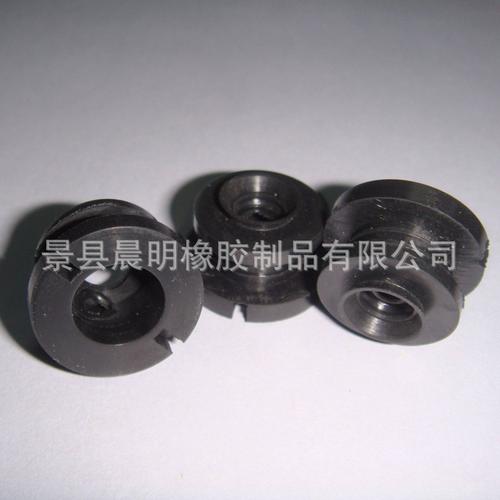
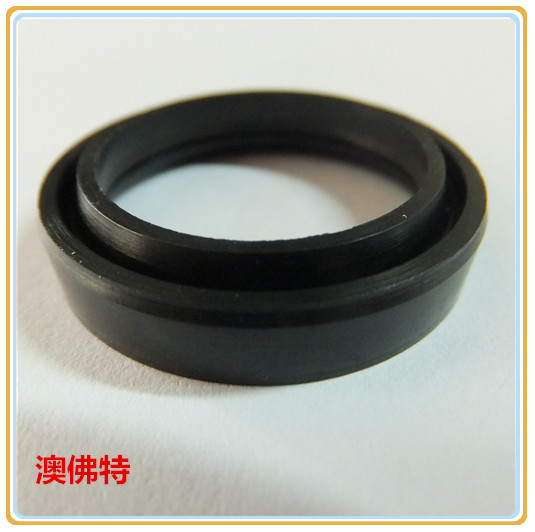
“橡胶杂件”是一个宽泛的统称,涵盖了除轮胎、胶管、胶带等大宗产品之外的所有模压、挤出、注射类橡胶配件。而“异形件”则特指那些几何形状复杂、截面不规则、无法通过简单切割或标准模具成型的部件。例如:带有金属嵌件的复杂减震块、多腔体的硅胶密封条、带有精密孔位的医疗胶塞等。这类产品的共同特点是:定制化程度高、对模具精度依赖性强、材料配方与工艺参数需协同优化。
二、定制流程的关键环节
一套完整的橡胶杂件开模定制流程通常包含以下六个阶段:
- 需求评估与图纸确认:客户提供3D模型或2D图纸,明确使用环境(温度、介质、受力情况)、硬度范围(邵氏A 30-80度)、颜色及认证要求(如FDA、RoHS)。工程师需审核壁厚均匀性、脱模斜度、是否存在倒扣结构。
- 材料选型:根据耐油、耐高温、耐老化、绝缘或导电等需求,在天然橡胶(NR)、丁腈橡胶(NBR)、三元乙丙橡胶(EPDM)、氟橡胶(FKM)及硅胶(VMQ)中做出选择。硅胶因其优异的耐高低温性(-60℃至200℃)、生理惰性和易着色性,成为食品接触与医疗杂件的首选材料。
- 模具设计与制造:这是决定成本和良率的核心。对于异形件,需采用CNC加工或电火花加工制作钢模。模具结构需考虑分型面位置、流道布局(针对注射模)、排气槽设计以及收缩率补偿(硅胶通常为1.5%-3%)。小批量试制可采用简易铝模或快速成型模。
- 样品试制与验证:通过平板硫化机或注射成型机打样,检测尺寸公差、外观缺陷(如缺胶、气泡、飞边)及物理性能。必要时进行二次修边或冷冻修边处理。
- 量产与过程控制:批量化生产时需监控硫化温度、压力、时间三要素,并定期抽检硬度、拉伸强度与压缩永久变形率。
- 后处理与包装:包括去毛刺、喷涂手感油、丝印标识及清洁包装。
三、橡胶异形件加工的技术难点与对策
异形件加工中最常见的挑战包括:
- 厚薄不均导致的硫化不同步:厚壁处欠硫、薄壁处过硫。对策是采用可调模温的分区加热或分段硫化工艺。
- 复杂倒扣结构的脱模困难:需设计滑块、斜顶或使用高抗撕硅胶材料,并配合手工/气动脱模辅助。
- 气泡与缺胶:优化排气槽深度(通常0.02-0.05mm)及注胶位置,避免死角困气。
- 尺寸稳定性差:橡胶收缩率受配方和成型条件影响大,需在模具设计阶段预留修正余量,并通过首件全尺寸报告(FAI)进行补偿。
四、硅胶制品定制的特殊要求
与普通橡胶相比,硅胶杂件的定制需额外关注以下要点:
- 洁净度控制:医疗/食品级硅胶需在无尘车间生产,并使用铂金硫化剂避免过氧化物残留。
- 二次成型:对于包胶件(如硅胶包塑胶、硅胶包金属),需采用底涂处理与热硫化粘合工艺,确保结合力。
- 表面效果:可定制磨砂、高透、丝滑手感或防静电表面,通过模具晒纹或后处理实现。
- 小批量经济性:硅胶开模成本相对较高,建议采用“一模多腔”布局降低单件分摊成本;对于极小批量(<50件),可考虑液态硅胶(LSR)注射成型以减少材料浪费。
五、给采购与设计人员的实用建议
- 图纸标注合理化:不必盲目追求高精度,橡胶件通常以GB/T 3672.1-2002中M1或M2级公差即可满足多数工况。
- 提前考虑飞边位置:将飞边设计在非外观面或非密封面,可降低修边成本。
- 样件验证充分:首件需模拟实际装配与受力状态进行72小时老化测试或疲劳测试。
- 供应商选择维度:考察其是否具备橡胶配方自主研发能力(而非仅代工成型)、模具维护记录以及过程审核报告。
橡胶杂件的开模定制并非简单的“来图加工”,而是材料科学、模具工程与工艺管理的综合落地。从异形件的结构优化到硅胶制品的洁净生产,每一个环节都需要供需双方的技术对齐。只有将设计意图转化为可制造的参数,才能在柔性定制与成本控制之间找到最佳平衡点,最终获得性能稳定、寿命可靠的橡胶制品。